Электроды сварочные ЭЛЗ УОНИИ 13/55 2мм, 3кг (Цены)
ГОСТ AWS ISO DIN EN Э50А E7015 E514B20 E5140B10 E380B22H10 Основное назначение сварочных электродов УОНИ 13/55 Марка УОНИ 13/55 предназначена для сварки особо ответственных конструкций из углеродистых и низколегированных сталей, когда к металлу швов предъявляют повышенные требования по пластичности…
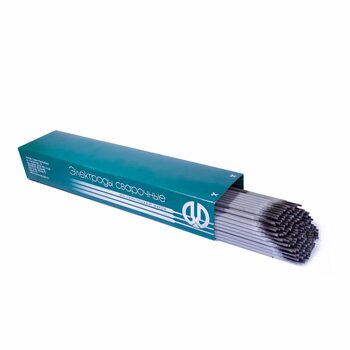
| Электроды сварочные ЭЛЗ УОНИИ 13/55 2мм, 3кг |  |
960 ₽ |
Возможно Вам пригодится:
| Электроды АНО-21 (МЭЗ) 3,0 |  |
218 ₽ | |
| Электроды МЭЗ УОНИ-13/55 3,0 мм (4,5 кг) |  |
1020 ₽ | |
| Сварочный аппарат инверторный Procraft SP-295 BMC 5кВт, 20-250А, ММА/LIFT-TIG |  |
4205 ₽ |
ГОСТ
AWS
ISO
DIN
EN
Э50А
E7015
E514B20
E5140B10
E380B22H10
Основное назначение сварочных электродов УОНИ 13/55
Марка УОНИ 13/55 предназначена для сварки особо ответственных конструкций из углеродистых и низколегированных сталей, когда к металлу швов предъявляют повышенные требования по пластичности и ударной вязкости. Допускается сварка электродами УОНИ 13/55 во всех пространственных положениях шва постоянным током обратной полярности.
Характеристика электродов УОНИ 13/55
- Покрытие марки УОНИ 13/55 – основное
- Коэффициент наплавки – 9,5 г/А·ч
- Производительность наплавки (для диаметра 4,0 мм) – 1,4 кг/ч
- Расход электродов на 1 кг наплавленного металла – 1,7 кг
- Ток — DC
Типичные механические свойства металла шва сварочных электродов
Временное сопротивление, МПа
Предел текучести, МПа
Относительное удлинение, %
Ударная вязкость, Дж/см2
510-660
410
24
140
Типичный химический состав наплавленного металла марки УОНИ 13/55, %
C
Mn
Si
S
P
не более 0,11
0,65–1,2
0,18–0,5
не более 0,03
не более 0,03
Сварочный ток ЭЛЗ УОНИИ 13/55 для разных положений
Диаметр, мм
Нижнее
Вертикальное
Потолочное
2,0
40–50
35–55
35–55
2,5
60–90
70–90
50–80
3,0
90–130
80–120
90–110
4,0
140–190
110–170
150–190
5,0
180–210
170–210
—
Особые свойства
Электроды обеспечивают получение металла шва с высокой стойкостью к образованию кристаллизационных трещин и низким содержанием водорода. Отлично зарекомендовали себя при сварки в условиях Арктики.
Технологические особенности сварки
Сварку производят только на короткой длине дуги по очищенным кромкам.
Прокалка перед сваркой: 250-300С; 1 ч.